由于本网站没有放置文章编辑的特定模块,所以文章内容不完整,形式结构上也不清晰,所以强烈建议大家看我在普像网上发的原文,如下是文章链接:https://www.puxiang.com/articles/0f2d0062b0eccbb639edaa3da38bd1c0
大家过年好,这周再更一篇,把电镀学习总结一下。终于到金属镀膜外观结构件最常见的镀膜工艺 – 电镀工艺。
电镀的历史
1800 年,意大利布鲁纳特利发表镀银论文;
1805 年,布鲁纳特利提出镀金;
1840 年,英国埃尔金顿申请了氰化镀银的专利,并开始应用于生产;
1840 年,雅可比申请酸性镀铜的专利,并于 1843 年应用于生产;
1840 年,博特杰提出镀镍;
1915 年,采用酸性硫酸锌工艺对钢带进行镀锌处理;
1917 年,普洛克特提出氰化镀锌工艺;
1923-24 年,芬克、埃尔德里奇提出镀铬工业方法。
同时电镀的金属材料也从、从单一金属、二元金属、三元合金,逐步发展至复合材料。基体材料也从传统的钢铁、铜及其合金,扩展到轻金属、锌基合金压铸件,再到塑料、陶瓷等非金属材料。这使得电镀的应用场景得到了极大的拓展。
电镀的应用
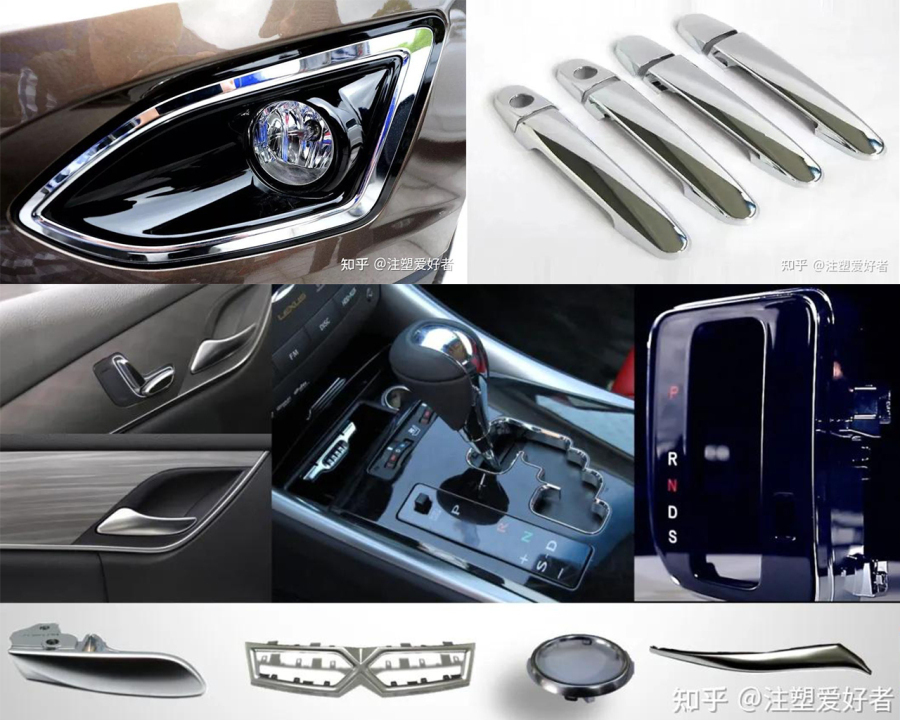
因为这个镀膜要用到电解液,所以业界里也经常叫“水镀”。因为它制程设备简单,工艺流程容错性高,成本低廉,所以在外观结构件大量应用。以汽车行业应用最为常见,如下图:
电解原理
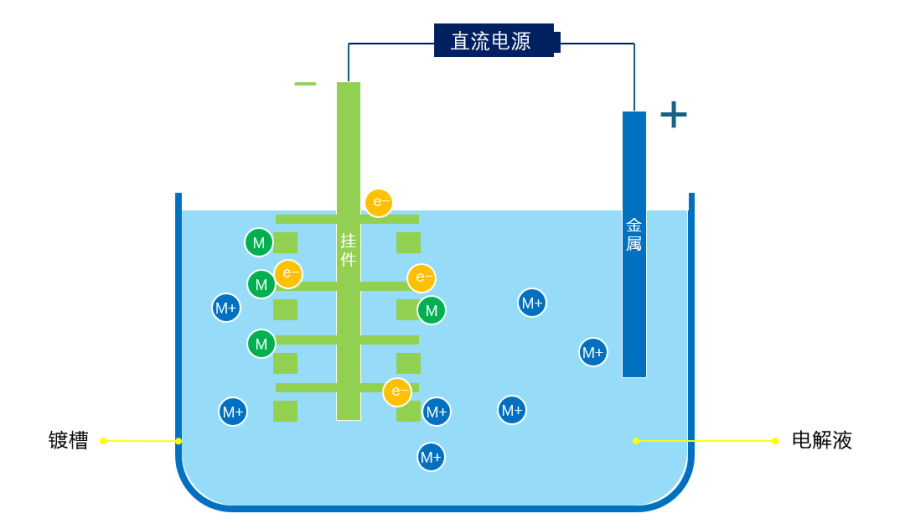
电镀本质上是利用了金属的氧化还原反应。
电解原理:经过通电,在阴极上发生金属离子的还原反应,将金属或者合金沉积到外观件表面,形成均匀、致密、结合力好的金属层的过程。
具体如下:
1.工件在阴极:金属离子得到电子 → 变成金属原子 → 沉积在表面
M+e−→M
这一步是还原反应。
2.阳极(金属板):
金属原子失去电子 → 变成离子进入溶液
这一步是氧化反应。
电镀原理图如下:
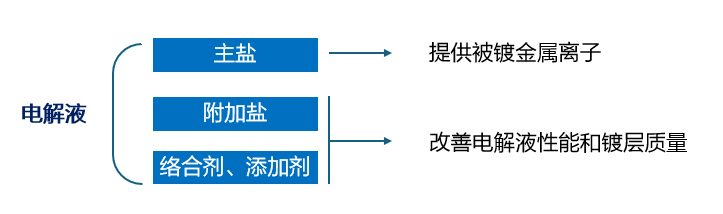
电解液是电镀的核心材料。一般电解液组成包括如下:
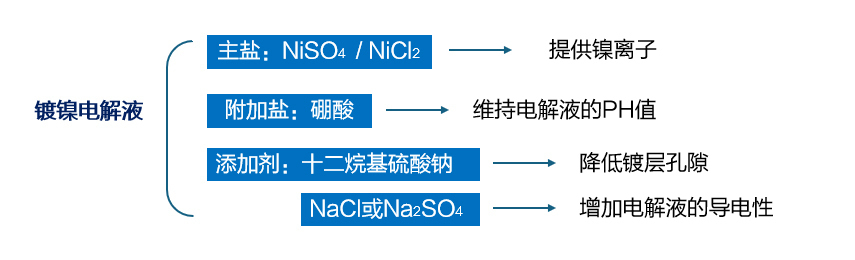
比如,普通镀镍的电解液成分和功能如下:
镀层的质量影响维度
衡量镀层质量的维度有6个:
1.外观:色泽、亮度、起泡、烧伤、粗糙度、脱皮等
2.厚度:镀层的平均厚度、厚度均匀性
3.结合力:镀层与外观结构件的结合力
4.氢脆:如果外观结构件是金属,则可能会因为电镀过程中吸入氢产生脆性断裂
5.硬度:镀层的硬度
6.耐磨性:镀层耐磨损能力
而影响镀层的微观因素一般如下5个:
1.温度: 温度太低,结晶粗大 → 镀层发暗、粗糙、容易烧焦;温度太高,光亮剂消耗快 → 容易雾状、不光亮、发花;
2.电流密度:电流密度过大,镀层会粗糙、烧焦、起皮等; 电流密度过小,镀层会镀得慢、镀层不均匀,发暗。
3.镀液pH值:pH 过低:镀层发暗、疏松、针孔。pH 过高:镀层脆、起皮、烧焦、边缘发黑。
4.电镀时间:电镀时间直接决定镀层的厚度。时间太短(镀层不足),外观表面不均匀,有露底、发花现象,同时耐腐蚀、耐磨性极差,稍微有点摩擦或腐蚀,基体就坏了;时间太长(镀层过厚),外观表面容易出现起泡、起皮、脱落。因为膜层太厚,内应力累积,附着力下降,对于精密零件的尺寸会超标,装不上去。
5.添加剂:添加剂可使镀层结晶细致、光亮平整,提高分散能力与电流密度范围,改善内应力和结合力;用量必须适当,不足则效果差,过量易导致镀层脆、应力大、起皮。
塑料电镀的常用材料
我们工业设计师经常需要考虑的是,如何用塑料件来做电镀件。
众所周知,绝大部分塑料不仅不能导电,而且还是很好的绝缘体。那么塑料怎么能电镀呢?其实塑料电镀并不是直接在塑料制件上进行电镀,而是先将塑料制件表面进行金属化处理,即在不通电的情况下,给塑料制件表面涂一层导电的金属薄膜,使塑料制件具有一定的导电能力,然后再进行电镀。
有的塑料与金属层的结合力很差,没有实用价值;有些塑料与金属镀层的某些物理性质如膨胀系数相差过大,在高温差环境中难以保证其使用性能。
目前用于电镀最多的是ABS,其次是PP。另外PSF、PC、PTFE等也有成功电镀的方法,但难度较大。
Cu-Ni-Cr电镀流程
电镀可以制作大尺寸的零件,所以在汽车行业里使用广泛法。
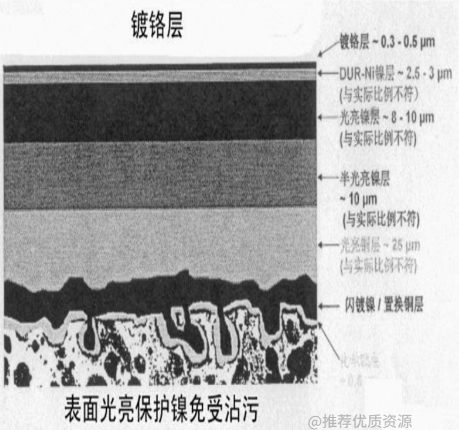
汽车行业塑料电镀主要以 Cu-Ni-Cr 电镀为主,主要的工艺流程为:除油-化学粗化-还原-胶体钯活化-解胶-预镀镍-酸性光亮镀铜-半光亮镍-光亮镍-微孔镀镍-镀铬-烘干”。
基本上分为:前处理、电镀、后处理;
(一)前处理
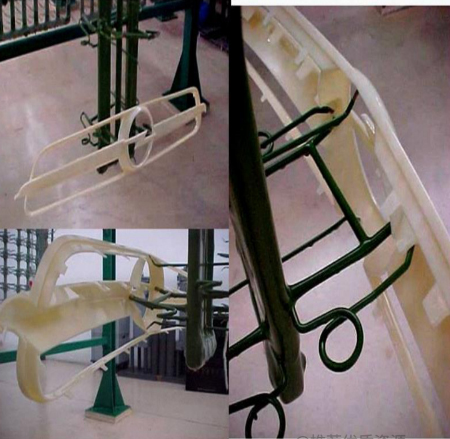
1、 上件:要装挂在中低电流区,使用不锈钢或钛挂点。
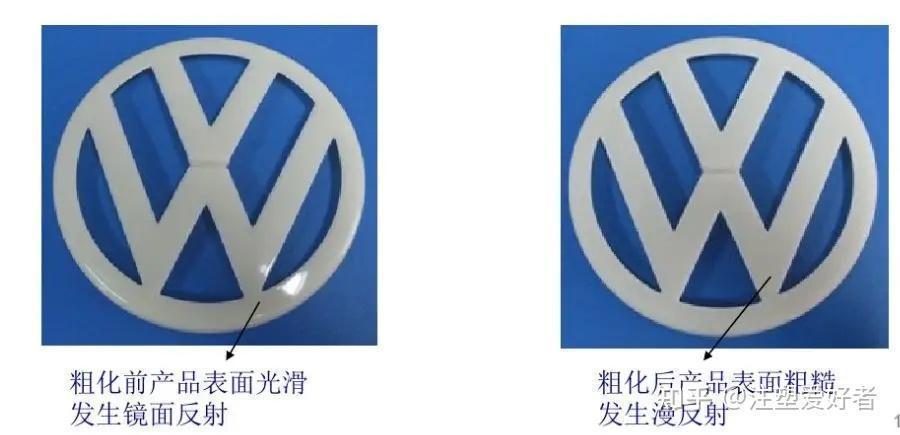
2、 粗化:增加电镀的附着力,这个过程要用三价铬。
3、 中和:将粗化槽中带出的六价铬去除。
4、 胶体钯活化:使敏化层的锡离子还原钯离子,在塑料表面形成一层均匀的钯催化晶核,这是化学镀铜 / 镍的 “种子层”。
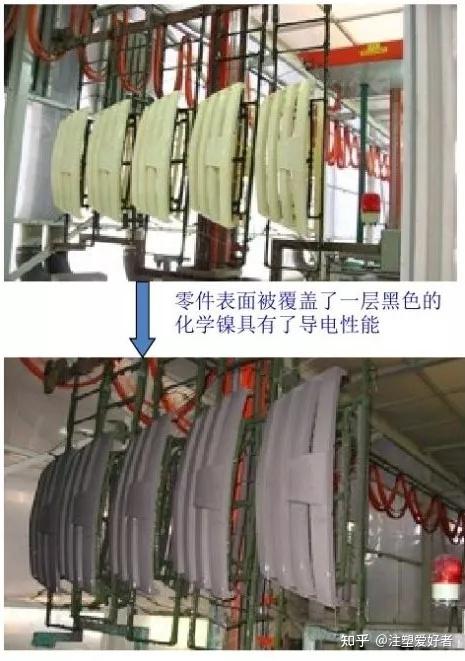
5、 化学镀镍/预镀镍:在钯晶核的催化下,镀液中的镍离子被还原成金属镍,在塑料表面形成一层连续、导电的金属薄层,使塑料具备导电性,为后续的电镀打下基础。
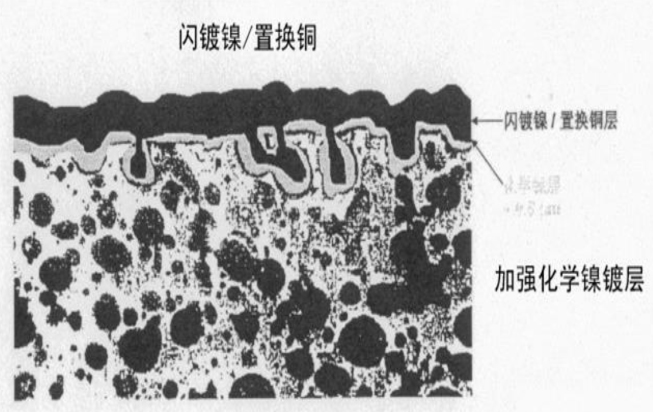
6、 化学镀粗铜:镀一层薄薄的粗铜层,制造更多的导电表面,防止烧焦,提高挂具触点的导电性:
(二)电镀
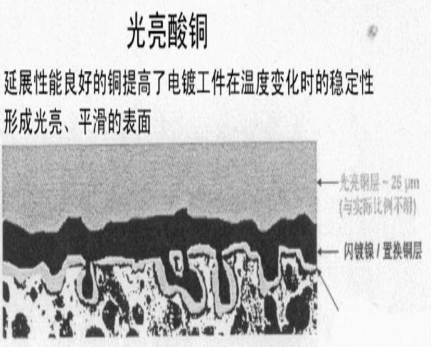
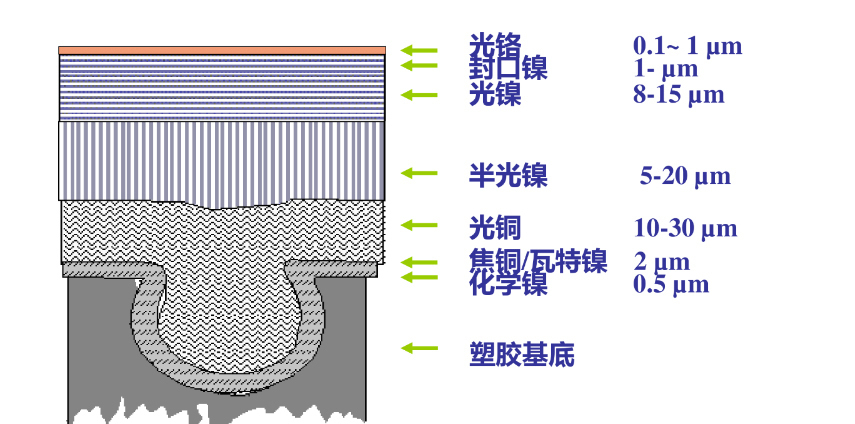
1.镀酸性光亮镀铜:电镀一层较厚的铜层,提高镀层的平整度和覆盖能力,同时为后续镍层提供良好的基底。
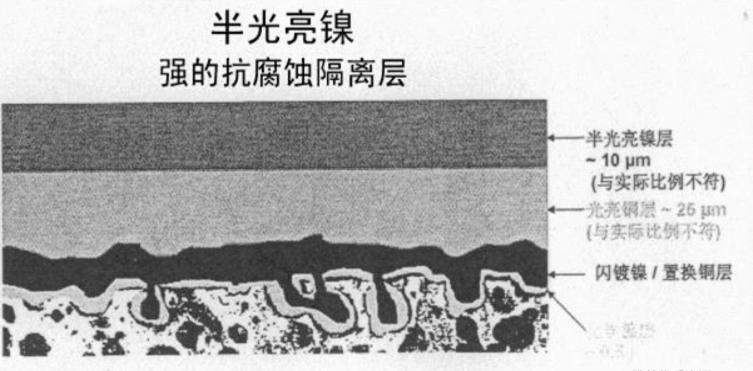
2.镀半光亮镍:沉积一层结晶细致、内应力低的镍层,作为底层,提高整体镀层的平整性和耐腐蚀性。
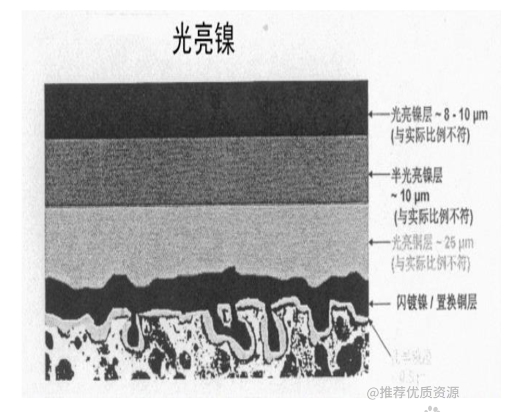
3.镀光亮镍:提供镜面般的光亮外观,同时进一步提高耐腐蚀性
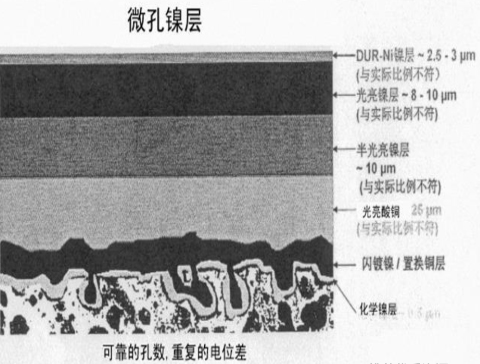
4.镀微孔镍层/封口镍:提高耐腐蚀性。
5.镀铬:在最外层镀上一层极薄的铬层,提供极高的硬度、耐磨性和耐腐蚀性,同时赋予镀层蓝白色的金属光泽。
(三)后处理
1.回收与清洗:工件出槽后,先在回收槽中浸洗,回收带出的镀液,再经多道清水彻底清洗,去除表面残留的镀液和盐分。
2.干燥:用热风或离心甩干等方式快速干燥工件,防止残留水分导致镀层生锈或产生水印。
3.检验与包装:对镀层的外观、厚度、结合力、耐腐蚀性等进行检测,合格后进行包装,防止在运输和存储过程中受损。
Cu-Ni-Cr电镀每层明细及厚度
电镀层相比较PVD一个很大的不同就是电镀层厚度(~50um)远大于PVD(~5um),所以它的耐磨性很强,甚至可以用来补偿注塑缩水,修复机加工偏小。具体每层及厚度如下图:
什么情况下用电镀
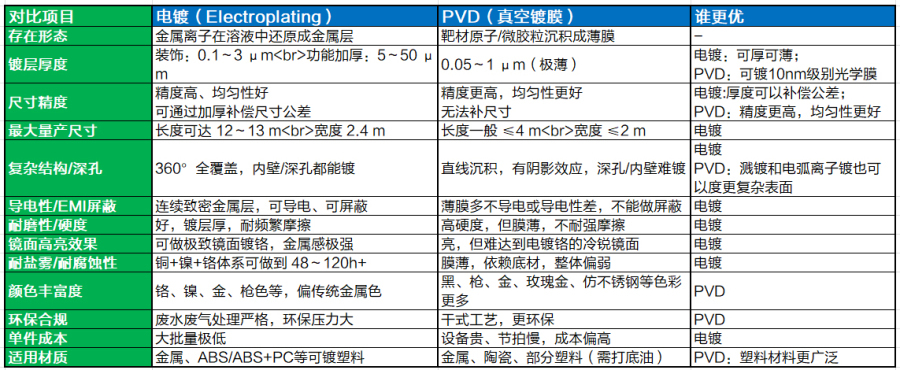
为了更好地理解和应用电镀和PVD,我从外观、性能、尺寸、结构、成本、精度进行了对比,如下图:
总结如下:
1. 要大尺寸、超长件、深孔内壁、导电屏蔽、补尺寸 →必须电镀
2. 要环保、多色彩、高端质感、小件外观 →优先 PVD
3. 要极致镜面、耐磨、耐盐雾、低成本大批量 →电镀更强
至此,金属镀膜的工艺我都重新学习整理了。下一步需要到具体的项目和工厂端做进一步理解和应用了。但是对于ID设计师在做设计时,应该是可以满足大部分场景了。欢迎电镀大佬指正。
下一篇回归到正常的CMF推测了。
感谢电镀大佬分享的材料如下:
知乎文章:ABS、PP、PA、PC等汽车常用塑料的电镀工艺 - 注塑爱好者;
《电镀生产工艺流程》,赵燕华;
百度文库:电镀生产工艺流程(赵燕华);
本文章版权归 Seed Young 所有,禁止匿名转载及个人使用,任何商业用途均需联系原作者。
我在普像网上首发了这篇文章,感兴趣的朋友可以直接看原文;https://www.puxiang.com/articles/0f2d0062b0eccbb639edaa3da38bd1c0