由于本网站没有放置文章编辑的特定模块,所以文章内容不完整,形式结构上也不清晰,所以强烈建议大家看我在普像网上发的原文,如下是文章链接:https://www.puxiang.com/articles/dca75ceb242336b650c487f2e4b677a6
接上面两篇文章,学习并总结电弧离子镀。
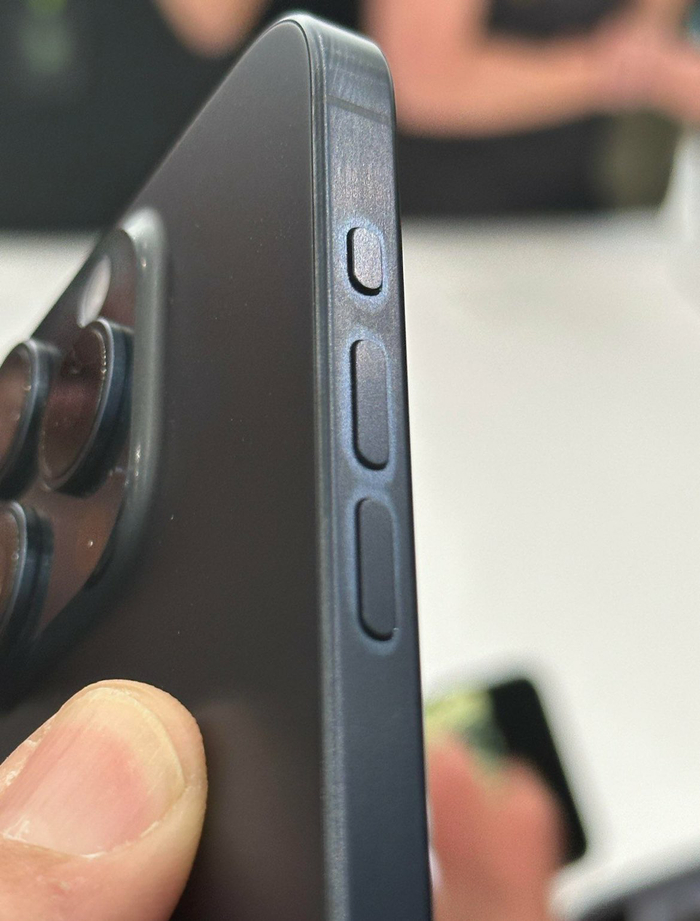
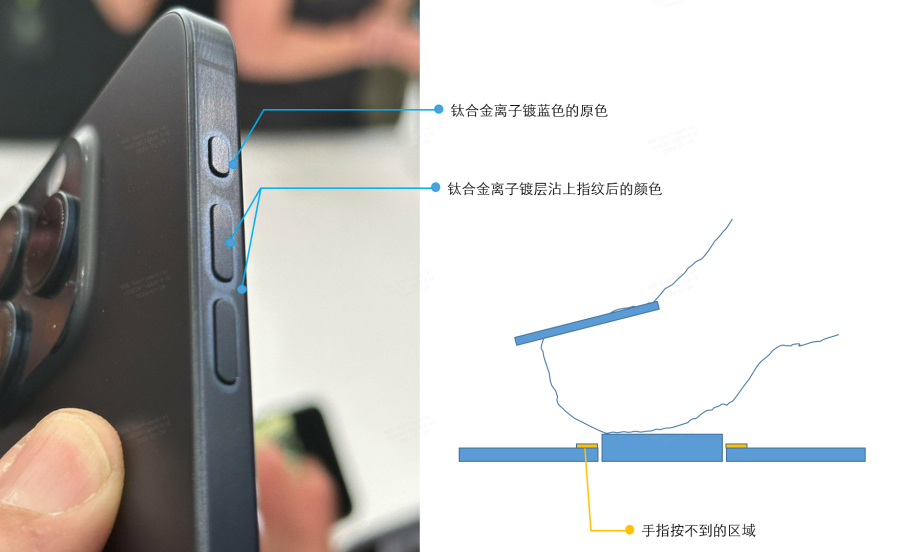
先抛一个问题,Iphone 15 Pro的钛合金边框是用的PVD的哪种镀膜技术,为什么按键孔周围会变色?如下图
电弧离子镀的实际市场需求
蒸发镀的附着力不行,溅射镀的膜层硬度不够强,所以在需要高强度、高抗腐蚀性的零件如刀具、模具、航空旋转片、手机中框、手表外壳,就需要一种附着力极强(划格0级),硬度极高(HV3000)的镀膜技术,这就是电弧离子镀诞生的实际需求。
电弧离子镀的诞生
1902年,科学家发现真空环境下的阴极电弧放电现象(真空电弧),证实阴极表面的弧斑会产生高温蒸发,为后续靶材蒸发提供了理论基础;
1963年,美国科学家B.M. Mattox(马特西奇)提出离子镀(Ion Plating)核心概念——“蒸发-离化-离子轰击沉积”,通过在真空室施加电场,使蒸发的靶材原子离化,离子在电场作用下轰击工件并沉积,大幅提升镀层与基材的结合力,这是所有离子镀技术的理论基石,也为电弧离子镀的诞生奠定了核心原理。
70年代初,苏联科学院A.V. Popov等科学家率先将真空阴极电弧蒸发与离子镀结合,研发出阴极电弧离子镀技术。同期,美国贝尔实验室材料研究中心对苏联的技术进行优化,解决了弧斑漂移、镀层均匀性问题,首次实现金属氮化物(TiN)的电弧离子镀沉积,成功在高速钢刀具表面沉积出HV2000以上的高硬度TiN镀层。美国、德国、日本相继推出商用电弧离子镀设备(如德国PVT、日本真空),设备的真空系统、偏压电源、温控系统实现标准化,推动电弧镀在刀具、模具、航空发动机零部件上的大规模应用——如高速钢铣刀TiN镀层、航空涡轮叶片耐磨镀层,成为工业防护镀层的主流方案。
1990年,美国劳伦斯伯克利实验室与中国台湾清华大学联合研发出磁过滤弧源技术,通过90°弯管磁过滤拦截电弧放电产生的金属微滴,过滤率>99%,镀层表面光洁度达镜面级(Ra≤0.05μm),彻底解决了电弧镀“表面有颗粒、光洁度差”的问题,为切入消费电子、卫浴、钟表等外观件领域奠定基础。
经过90年的发展,我们消费电子产品的设计师终于可以用上电弧离子镀了。
电弧离子镀在CMF领域的发展
因为过滤阴极真空弧(FCVA)技术,电弧离子镀才正式进入到CMF设计师的技术路线图里。但是正在推动电弧离子镀在CMF领域快速发展的原因,还是2000年后全球推出的环保法规(如欧盟ROHS、REACH),限制六价铬、镍等有毒电镀工艺的使用,电弧离子镀因无六价铬、无废水、无有机溶剂的环保特性,成为传统电镀的核心替代方案。尤其是智能手机、智能穿戴等消费电子对外观件的金属质感、耐刮擦、色彩丰富度要求极致,电弧镀(FCVA)结合防指纹层的工艺链成熟,成为高端手机中框、镜头圈、腕表表壳的标配,实现了从“工业重工”到“消费电子轻量精密”的跨界,也是电弧镀发展至今的核心增长点。
电弧离子镀的原理
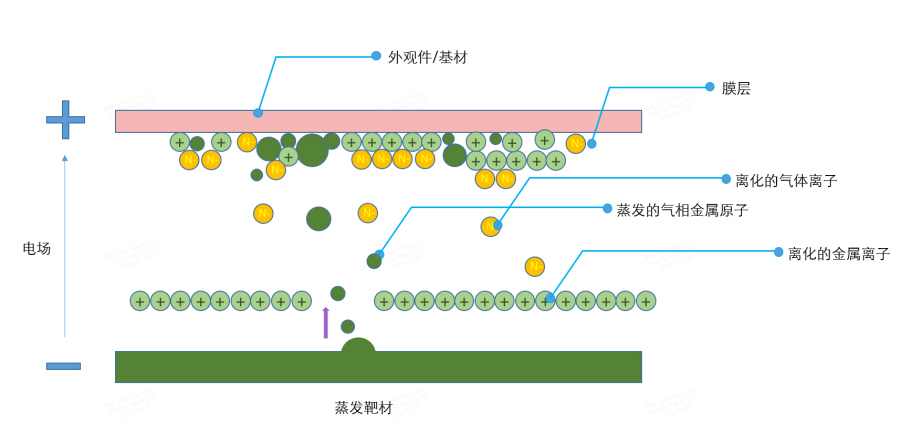
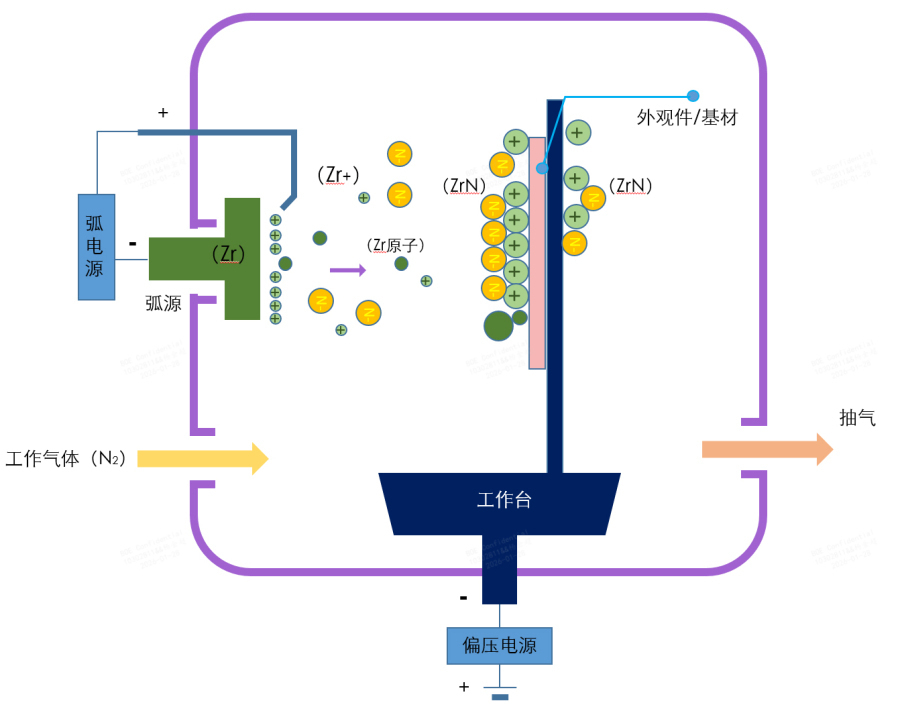
利用阴极电弧放电使靶材瞬间蒸发并离化,在偏压电场作用下,高能量的金属/化合物离子加速轰击并沉积在工件表面,形成结合力强、硬度高、色彩丰富的镀层,如下图:
电弧离子镀的设备原理图如下:
工业用电弧离子镀设备,明显看到设备表面有多个圆柱盖子,就是多个弧源。如下图:
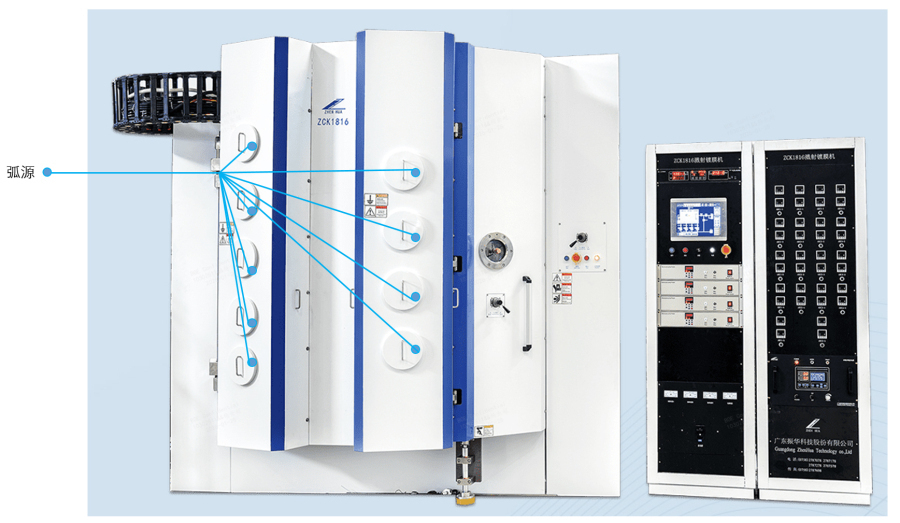
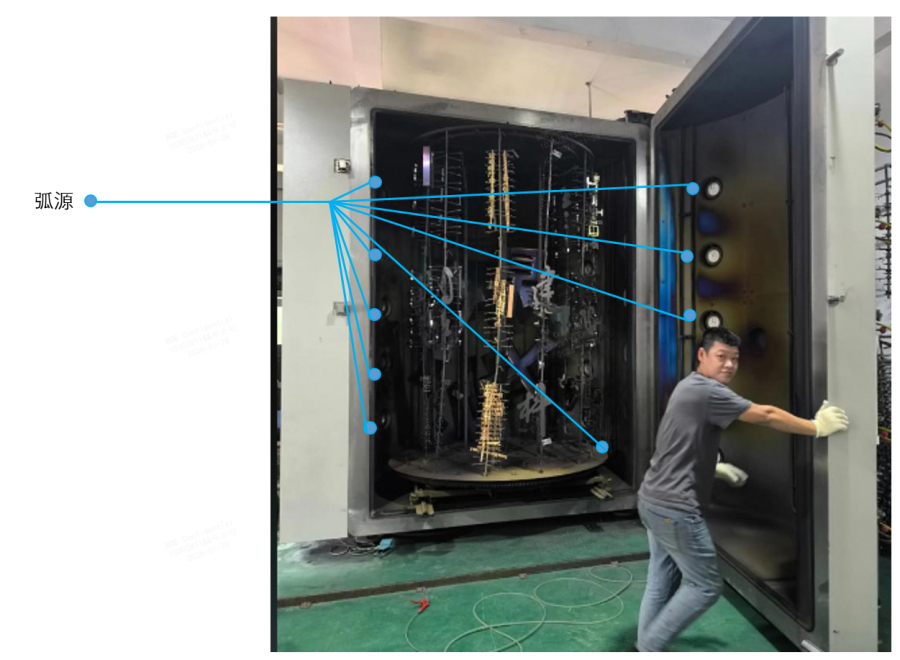
设备内部如下,如果看到内部有很多如图所示的圆洞(弧源),就可以辨别出是电弧离子镀设备:
电弧离子镀过程
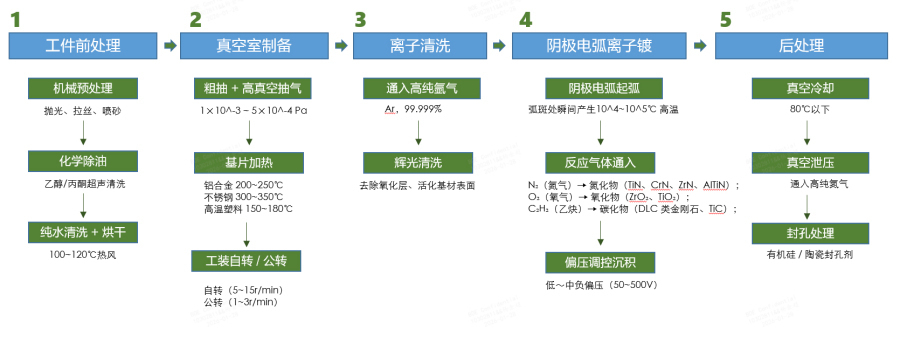
电弧离子镀的核心是真空环境下的“弧光蒸发-离子离化-电场沉积”,全程分为5个关键步骤,其中前处理和离子清洗直接决定镀层与基材的结合力,电弧沉积决定镀层的成分、颜色和性能,各步骤的关键参数和操作要点贴合工业量产要求,具体如下:
电弧离子镀的成本对比
实际量产中,同一种产品的电弧镀成本可能相差2~3倍,核心受以下因素影响,也是CMF设计中控制成本的关键切入点:
1、工艺要求:常规多弧源(无过滤)成本最低,过滤弧源(镜面光洁度)贵30%~50%;单层镀层(TiN/CrN)比复合镀层(过渡层+功能层+封孔层)便宜20%~30%。
2、产品结构:平面简单件(如卫浴面板)无需定制工装,镀膜均匀,成本低;复杂异形件(如手机中框、折叠屏转轴)需定制专用工装治具(成本5000~5万元),且镀膜易有阴影区,需延长沉积时间,成本高20%~40%。
3、基材类型:铝合金/不锈钢基材前处理简单,成本低;钛合金/高温塑料(ABS+PC)需低温沉积(150~200℃)、特殊前处理,成本高15%~25%。
4、镀层要求:镀层厚度1~3μm为常规(成本最低),厚度>5μm时,沉积时间翻倍,耗材/能耗成本高50%以上;颜色一致性要求ΔE≤0.3(消费电子)比ΔE≤0.5(卫浴)贵10%~20%(需精准控反应气体流量)。
5、良率要求:消费电子/钟表要求良率≥95%,需增加检测环节、优化工艺,成本高10%;卫浴/家具五金良率≥90%即可,成本更低。
以手机中框为例,2025年量产数据,单台量产线,月产能10万件:
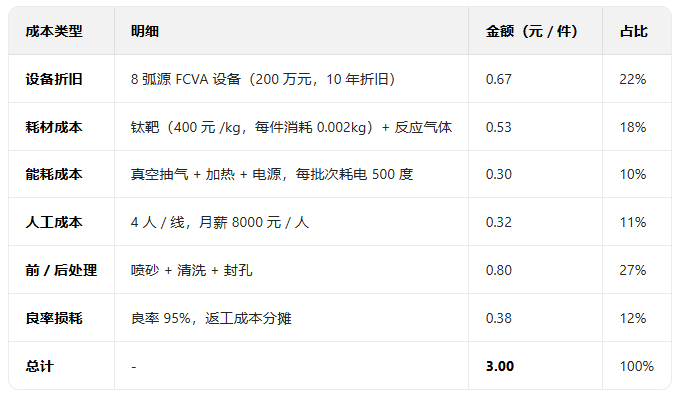
成本影响因素分析(CMF设计控制要点)
1、工艺类型:常规多弧源(无过滤)成本2.0~2.5元/件,FCVA过滤弧源贵30%~50%(3.0~3.8元/件)
2、镀层结构:单层TiN/CrN(2.5~3.0元/件)比复合镀层(过渡层+功能层+封孔层,3.5~4.5元/件)便宜20%~30%
3、量产规模:单批次≥5万件时,单位成本可降至2.5元以下;小批量打样(≤100件)成本高达50~80元/件
4、产品结构:直边中框(2.8~3.2元/件)比曲面/折叠屏中框(3.5~4.5元/件)便宜20%~40%,因工装更简单,沉积更均匀
电弧离子镀与其他工艺的对比
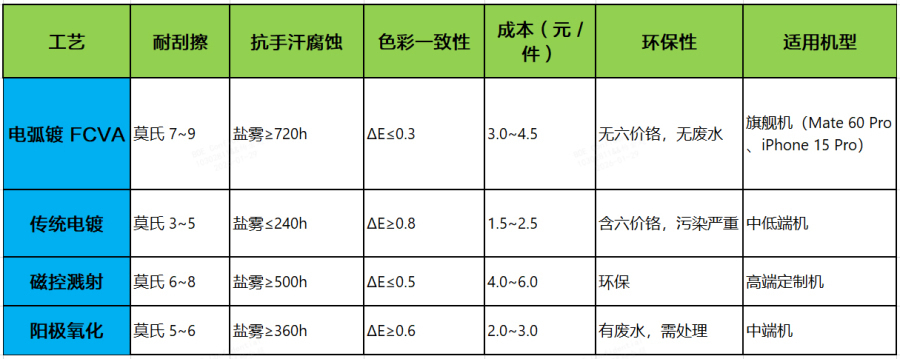
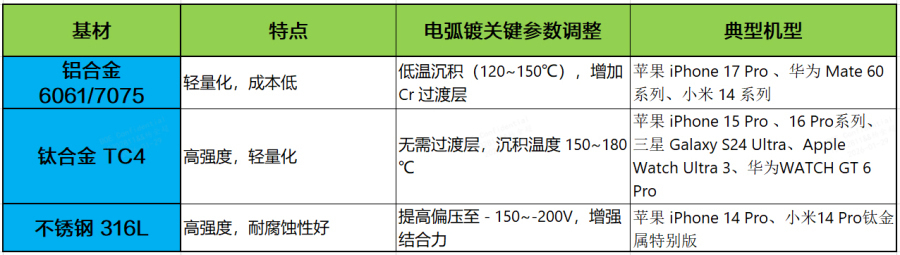
电弧离子镀在CMF中不同基材的工艺应用
回到文中的问题:
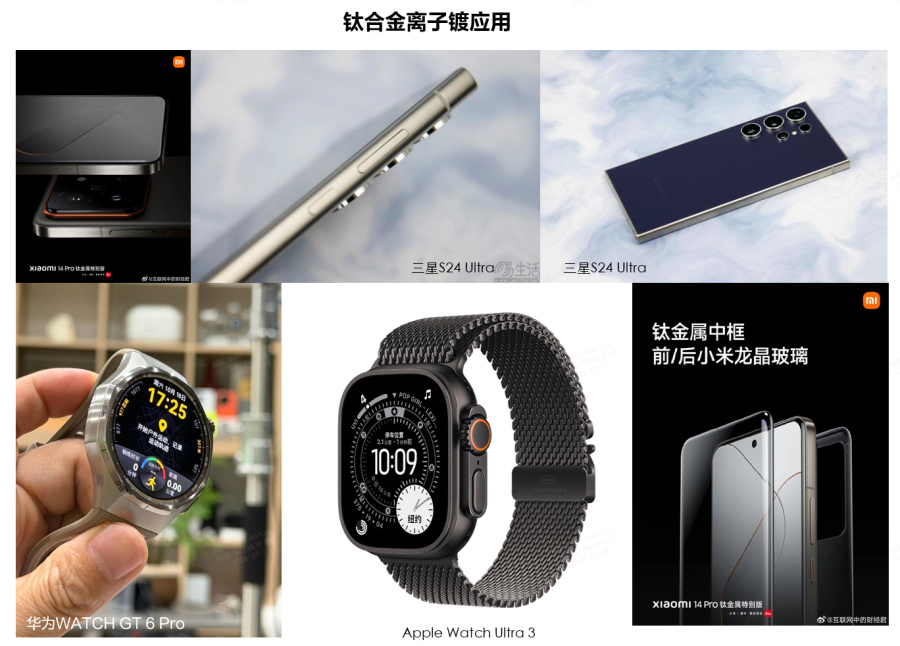
1、iphone 15 Pro的钛金属镀膜采用了阴极电弧离子镀工艺。四种颜色分别应用了四种金属靶材和相应的反应气体,如下图:
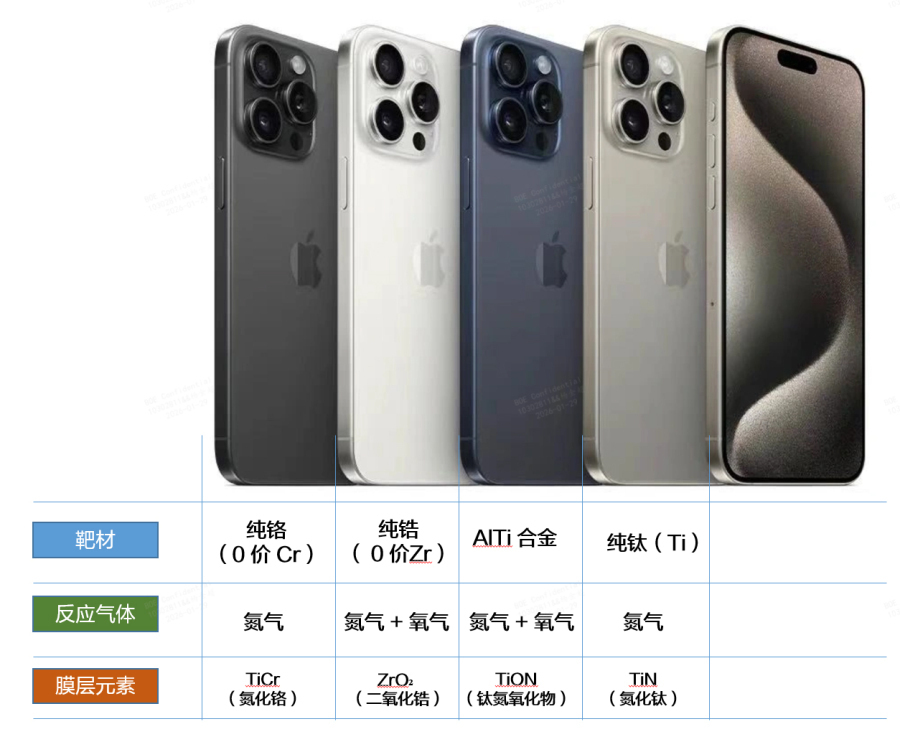
2、iphone 15 Pro深蓝色和深灰色出现了明显的色差,而且位置也是都在按键边缘区域,结合官方的解释和我的推测,是阴极电弧离子镀的防指纹效果不好导致的。指纹和油脂会加深颜色,导致没有指纹覆盖到的区域颜色(原色)显得相对较浅,导致颜色不均,看起来像是掉色了。
这个问题如何改进?
我的建议:
1)增加现有防指纹镀层(C-F键疏水疏油膜)的厚度到0.1~0.2um;
2)降低中框抛光度,拉丝的抛光度降低。越哑光,指纹印记越不明显;
以上是我对阴极电弧离子镀的学习和推测。期待CMF大佬的指正。
下一块,我会学习一下NCVM,期待有大佬分享学习资料。
感谢抖音王教授的课程,大家感兴趣可以去学习:抖音视频链接。
本文章版权归 Seed Young 所有,禁止匿名转载及个人使用,任何商业用途均需联系原作者。
我在普像网上首发了这篇文章,感兴趣的朋友可以直接看原文;https://www.puxiang.com/articles/dca75ceb242336b650c487f2e4b677a6